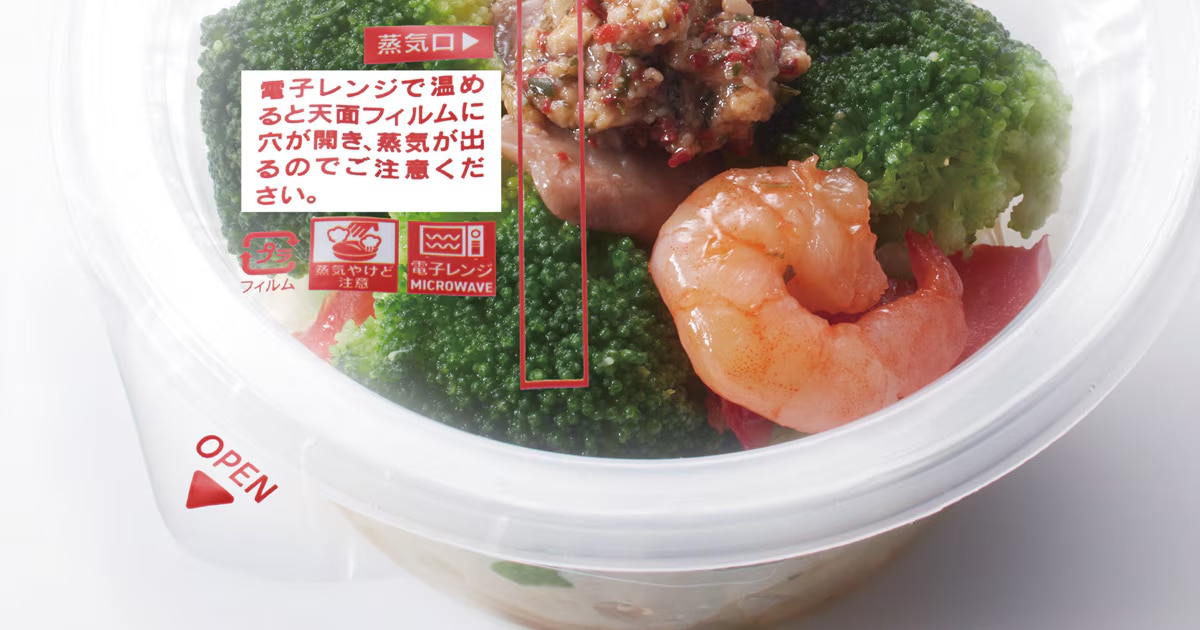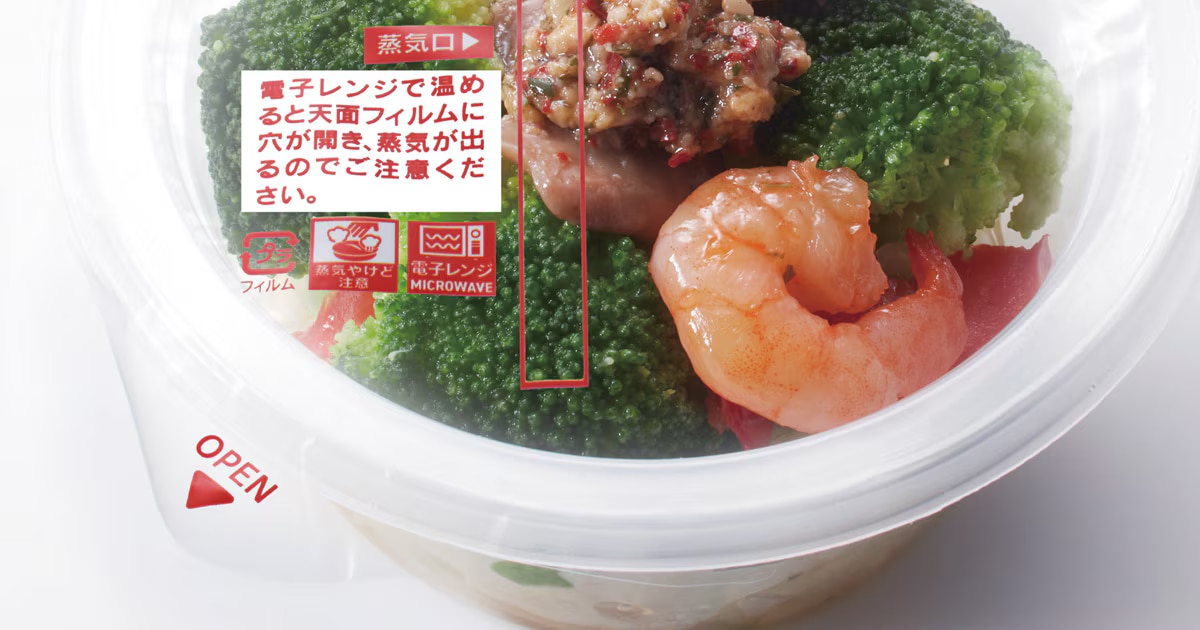
電子レンジで温まりやすい冷凍食品の容器設計|蒸気制御と加熱ムラ対策
冷凍のさといもなどの大きな具材を含む食品は、従来の「ちょい開け」加熱では加熱ムラが課題です。本記事では、蒸気を自動的に適切に放出する容器設計によって、未開封のまま均一に温まりやすくする仕組みを解説します。商品開発から市場投入までの実務判断に役立つ情報をお届けします。
目次
・蒸気制御フィルムで未開封加熱を実現|ちょい開け不要の容器設計
・小ロット試作と市場検証を迅速に進めるための容器選定ポイント
蒸気制御フィルムで未開封加熱を実現|ちょい開け不要の容器設計
冷凍のさといもなどの大きな具材を含む、「食品の中心部まで温まりにくい、温まるまでに時間がかかる」などの加熱課題を根本から解決するには、容器そのものを蒸気で自動制御する仕組みが必要です。自動蒸通フィルムにより、未開封のままでも蒸気が適切に充満・放出され、加熱ムラを大幅に低減できる可能性があります。
導入判断で最優先に見るべき項目は以下の3点です。
- 蒸気口の設計可否 — 微小な蒸気口を容器に実装でき、金型調整や試作段階での検証に対応できるか
- フィルム加工対応 — 自動蒸通フィルムを既存の容器形態に適用でき、塗料や追加工程に依存しない加工方法が確保されているか
- 小ロット試作の可否 — デジタル印刷やカスタム仕様での試作に迅速に応じられ、市場検証の検温データを早期に取得できるか
まず加熱ムラが低減されることで、チルド・冷凍食品を問わず中心部の温度到達が均一になり、加熱時間を短縮できます。そして小ロットでの市場試験が加速し、早期フィードバックに基づいた商品改善の意思決定スピードが上がります。
導入リスクを回避するための段階的進め方も押さえておきましょう。
初期段階では加熱試験と蒸気放出特性の検証を複数条件で実施し、品質安定化の目安を明確にします。その後、生産ロットでの再現性確認を行ってから市場投入に進むことで、運用リスクを最小化できます。サプライヤーとの協働で、これら検証プロセスに要する期間と費用の見積もりを正確に把握することが、スムーズな導入の鍵となります。
電子レンジで加熱ムラが生じる理由と容器設計による対策
加熱ムラの主な原因|蒸気の偏り と容器内の温度差
電子レンジでの加熱ムラは、マイクロ波の分布と容器内の蒸気が複雑に相互作用することで生じます。マイクロ波は食品全体に均等に到達しにくく、特に容器の角部や中心部で到達強度にばらつきが生じやすい特性があります。冷凍のさといもなどの大きな具材を含む食品では、この傾向がさらに顕著になります。
蒸気の偏りもムラの重要な要因です。容器を密閉したまま加熱すると、蒸気が不均等にたまり、局所的に高温・低温の領域が生まれます。具材の周囲に蒸気が集中した箇所では急速に温度が上昇する一方、蒸気が不足した箇所では加熱が進みにくく、その結果、同じ食品内で数℃~10℃程度の温度差が生じることが珍しくありません。
従来の「ちょい開け」加熱は、開けた箇所から蒸気が逃げるため、かえって加熱ムラを招くことがあります。加熱ムラを根本的に低減するには、加熱中に蒸気が対流するような挙動を設計に取り入れ、温度分布をできる限り均一にする設計が求められます。
蒸気充満と均一加熱のバランス|蒸気口微小化の設計思想
容器内で適切な加熱を実現するには、蒸気の充満と放出のバランスが不可欠です。蒸気がまったく放出されなければ過度に充満して容器が破裂したり、電子レンジ内を汚したりする恐れがあり、逆に過剰に放出されると加熱効率が低下します。この課題を解決するのが、蒸気口を微小化する設計思想です。
微小な蒸気口(一般的にはマイクロドット製法で数十~数百マイクロメートル程度)を配置すると、加熱初期は蒸気が充満して食品に熱が伝わりやすくなり、加熱進行に伴って蒸気が徐々に放出されることで、均一加熱を実現できます。
自動蒸通フィルムと容器形状の組み合わせにより、容器内の蒸気量が充満すると、内圧で加工部分が引っ張られ、その間に挟まれた「ほんのわずかな未加工の領域(伸びにくい部分)」に引き裂こうとする力が生じます。温度分布を実測しつつ蒸気口のサイズや配置を最適化すれば、チルド・冷凍食品を問わず加熱ムラを大幅に低減できます。
→ただの線ではない!特殊技術「スマートスチーム」の形状に隠されたわずかな隙間の秘密
具材の大きさ・量に対応する容器形状の選定基準
浅型・平滑底面が温まりやすい理由
浅型容器の採用は、電子レンジでの加熱ムラ低減に大きな効果があります。最大深さを抑えることで、マイクロ波が食品内部に到達しやすくなり、容器底部から上部までの加熱時間差が縮まるためです。特に冷凍のさといもなどの大きな具材を含む食品では、深さが増すと中心部への熱伝達に時間がかかり、周囲との温度差が拡大しやすくなります。浅型設計により、この温度勾配を減らすことが可能です。
平滑底面の設計も同様に重要です。底面に凹凸や段差があると、接触面積が低下し、庫内でのマイクロ波のあたり方や底面との接触が影響するため伝熱効率が悪くなります。一方、平滑で均一な底面設計により、食品全体が容器底部と均等に接触し、熱伝達が面全体に行き渡ります。この効果は特に、複数個の具材が入る場合に顕著に表れます。
容器の側壁の肉厚バランスも調整が必要です。側壁が過度に厚いと蓄熱量が増し、加熱時間が延長される傾向があります。浅型かつ適度な肉厚を保つことで、必要な強度と加熱効率の両立が実現できます。
複数個入りケースでの中心部温度安定化
複数個入りの冷凍食品ケースでは、中心部に配置された食品の温度安定化が課題になりやすいです。これは、周辺に配置された個体が蒸気や熱を先に吸収し、中心部の加熱が遅れるためです。この問題に対応するには、ケース内部に適切な仕切りを設ける設計が有効です。
仕切りは単に食品を固定するだけでなく、蒸気の流路を設計する役割を担います。仕切りの配置・高さ・孔径を工夫することで、蒸気が中心部にも効率的に到達するようにコントロールできます。また、容器底面の複数地点に微小な蒸気口を配置し、蒸気充満が均等になるよう調整することも重要です。
検証段階では、代表的なサンプルを用いた温度マッピングが欠かせません。複数個入りケースの周辺・中心・底部など複数地点に温度センサーを配置し、実際の加熱過程での温度推移を測定することで、仕切り設計の最適化が可能になります。この実測データに基づき、容器形状と蒸気制御設計を反復改善していくことが、商品の温まりやすさを確保する基本的なアプローチとなります。
小ロット試作と市場検証を迅速に進めるための容器選定ポイント
開発スピードを左右するサプライヤー対応力の評価軸
新商品を迅速に市場投入するには、試作段階でのサプライヤーの対応力が鍵となります。評価すべき具体的な軸は、まずリードタイムです。蒸気制御設計が必要な容器の場合、金型製作期間が短縮できるかどうかを確認しましょう。一部のサプライヤーでは、既存金型の応用や小ロット向けの簡易型を用意しているため、従来より2週間以上短縮できる可能性があります。
次に、小ロット成形の可否と数量単位です。市場検証段階では数百〜数千個の試作が必要ですが、最小ロットが1万個単位では在庫負担が重くなります。100個単位や500個単位での成形に対応できるサプライヤーを選定することで、複数回の改良試験を低リスクで実施できます。また、試作段階での単価見積もりも重要です。少量多品種対応の場合、単価が割高になりやすいため、見積もり時に単価・初期投資・モデル変更時の追加費用を明確に整理する必要があります。
サプライヤーの過去事例や導入実績も参考になります。蒸気制御フィルムやマイクロドット製法を扱った経験、小ロット試作から量産への切り替え実績を確認することで、対応力の信頼性が向上します。
デジタル印刷と量産への切り替え段階での検討項目
デジタル印刷は小ロット検証に適しており、市場反応を見ながら色や表示内容を柔軟に変更できる利点があります。ただし量産切り替え時に、従来のグラビア印刷やオフセット印刷への移行が必要な場合は事前確認が不可欠です。
確認すべき項目は、色再現性の差です。デジタル印刷と量産印刷では色表現の特性が異なるため、実際の量産サンプルで色合いを事前に確認し、必要に応じて色調整を行います。次に耐熱性です。電子レンジ加熱時の高温環境下で、印刷面の剥げやにじみが発生しないかを試験で検証する必要があります。また、フィルムの伸度や柔軟性も確認しましょう。印刷方式の変更により、フィルムの物性が微妙に変わることがあり、蒸気口や仕切りの機能に影響する可能性があります。
コストと納期の比較では、単価の段階的な低下ポイント、初期投資(版代等)の有無、最小ロット変更時の条件を整理することが重要です。量産切り替え時は生産サンプルを用いた加熱試験と温度マッピング測定を実施し、試作版と同等の加熱性能が確保されることを確認してから本格導入に進むことが、品質安定化と市場信頼の維持につながります。
導入前に確認すべき実装上の注意点と品質安定化の工夫
本格導入に先立ち、実機検証で確認すべき項目を整理します。まず加熱条件として、対象となる電子レンジの出力(500W・600W・1000Wなど)、加熱時間、庫内温度を統一して測定することが重要です。複数機種での試験を行い、機種間での加熱ムラが生じないか検証しましょう。温度計測ポイントは、具材の中心部・液体表面・容器外側の最低3箇所を基本とし、加熱前後の温度分布を記録することで、蒸気制御の効果を定量的に評価できます。
品質安定化のため、生産段階で定期的に確認すべき指標があります。シール強度が設計値を保っているか、蒸気口の開口度や位置が安定的か、フィルムの厚みムラが許容範囲内かを、サプライヤーとの確認頻度を決めて監視します。試作から量産への推奨ステップは、社内評価試験で加熱均一性を確認した後、限定的な店頭フィールド試験を実施し、実際の消費者使用シーンでの課題を収集してから本格導入に進むことです。このプロセスにより、設計の信頼性向上と早期改善が可能になります。