軟包装の蒸通設計で電子レンジ対応を実現する|漏れ・加熱ムラを抑える具体的手法
電子レンジ対応の軟包装容器で品質を安定させるには、蒸気制御の設計が重要です。蒸通フィルムの選定から密封設計、試作評価まで、実務で必要となる判断基準と進め方を解説します。
目次
軟包装の蒸通設計が必要な理由
加熱時の蒸気充満と加温ムラの関係
電子レンジで軟包装容器を加熱する際、密閉された内部では蒸気が急速に充満します。この蒸気が均一に分布しなければ、食品の一部は過熱され、別の部分は加温不足となるため、品質のばらつきが生じます。
従来の容器では、蒸気が逃げ場を失い、容器内部に高い圧力が生じるか、逆にほぼ蒸気が留まることで、食品全体に熱が均等に伝わりません。特にカレーやシチューなど粘度の高い食品や、油分の割合が多い食品などが顕著になります。
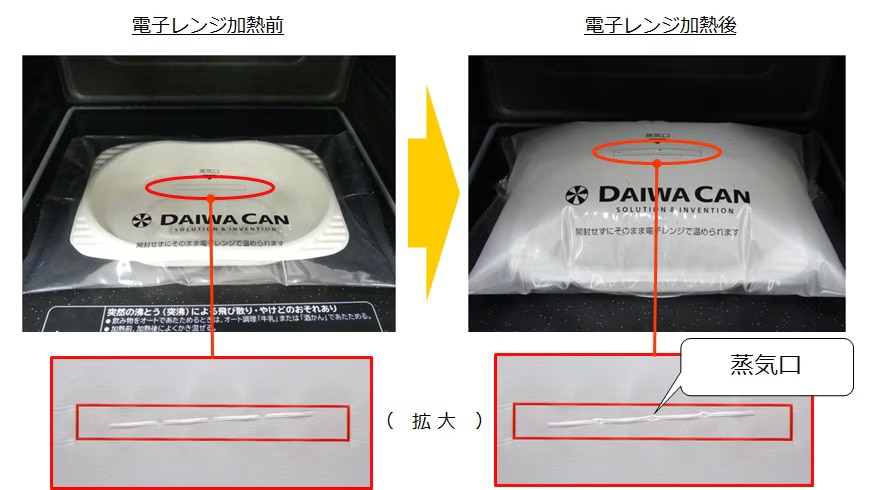
蒸通設計の目的は、加熱に伴う蒸気の発生を制御し、容器内に適正な蒸気環境を作ることです。マイクロドット製法による微小な蒸気口や自動蒸通機構を用いれば、蒸気が段階的に放出されながらも、加熱に必要な蒸気圧は保たれ、食品全体への熱伝達が均一化します。結果として、加温ムラが抑制され、作りたてに近い食感と風味を実現できるようになります。
液漏れ・臭い漏れを防ぐ密封設計との両立
一方、蒸気を放出する設計は、同時に液体や揮発成分の漏出リスクを高めます。未開封のまま流通・保管する過程で、容器の転倒や積み重ね、温度変化によって、漏れが生じては商品価値が失われます。また、強い臭いを持つ食品では、香りが漏れることで周囲への迷惑となり、商品イメージの低下にもつながります。
蒸通設計と液漏れ・臭い漏れ防止は、一見相反する要求ですが、蒸気口の配置・大きさ・開閉メカニズムを工夫することで両立が可能です。マイクロドット製法は、蒸気のみを選別的に透過させ、液体の表面張力に対しては閉塞性を保つため、液漏れを最小限に抑えながら蒸気制御ができます。
導入判断では、製品の形態(カップ型か平袋か)、中身の性状(固体・液体・半固体の混在比)、流通条件(常温、冷蔵、冷凍)に基づいて、蒸気放出の優先度と密封性のバランスを見定める必要があります。試作段階では、加温ムラの評価と、流通シミュレーション下での漏れ・臭い評価を並行して実施し、早期に最適設計に収束させることが成功のカギとなります。
蒸通フィルムの選定基準
マイクロドット製法と蒸気口設計の機能差
マイクロドット製法は、フィルム表面に直径数十マイクロメートル単位の微小な透孔を均一に配置する技術です。この孔は蒸気分子は自由に通過させますが、液体の表面張力に対しては高い閉塞性を持つため、液漏れを抑えながら蒸気を選別的に放出できるのが特徴です。加熱時の蒸気充満が段階的に進行するため、容器内の圧力上昇が緩やかになり、食品全体への熱伝達が均一化しやすくなります。
蒸気口設計では、孔の数・配置・サイズを組み合わせることで、所望の蒸気放出速度を調整します。容器形状・食品量・レンジ出力に応じた最適値を試作段階で決定することが重要です。
密封強化と液体耐性フィルムの役割
蒸通フィルムを採用する場合でも、液漏れ・臭い漏れを確実に抑えるには、シール部の設計が不可欠です。シール幅を広げ(一般的には3mm以上)、シール温度・圧力・時間を最適化することで、蒸気口以外からの漏出経路を遮断します。特に、チルド食品で保管温度が0~10℃の場合と、冷凍食品で-18℃以下の場合では、シール部の柔軟性要求が異なるため、シール条件の設定時には製品の流通環境を前提に検討する必要があります。
密封強化の試作評価では、加熱試験(電子レンジで規定出力・規定時間の加熱後、液漏れの有無を観察)と、流通シミュレーション試験(温度変化、傾斜、積み重ね負荷を組み合わせて漏れ発生の閾値を測定)を並行実施します。
試作・評価で確認すべき項目
電子レンジ対応の軟包装が製品として成立するには、加熱時の品質安定性と流通段階での漏れ防止を同時に検証する必要があります。試作段階では、実使用条件を模擬した定量評価と、複数の失敗シナリオを想定した反復改善が不可欠です。以下に、実務で優先すべき評価項目と具体的な検証方法を示します。
加熱ムラを検証する温度測定
温度マッピングの実施方法
加熱ムラを客観的に判定するには、容器内の複数点で温度推移を同時記録します。一般的には、容器底部・側面中央・上部表面の3点以上にサーミスタ(応答速度0.5秒以下の K型熱電対推奨)を固定し、1秒~2秒間隔で記録します。また、内容物の粘度が高い場合は、液面下5mm、液面中央、液面上5mmなど、鉛直方向の勾配も測定することで、蒸気流動の偏りを検出できます。赤外非接触温度計は表面温度のみの測定となるため、容器外部からのスクリーニングには有効ですが、内部温度分布の把握には向きません。試作段階では接触式測定を基本とし、量産段階で非接触測定への切り替えを検討する進め方が実用的です。
導入プロセスと製造準備
電子レンジ対応の軟包装化を進めるには、適切なサプライヤー選定と現実的な試作期間・コストの把握が欠かせません。以下、導入の具体的なステップと確認項目をまとめます。
サプライヤー選定で確認する実績と対応力
蒸通フィルムの供給元を選定する際、確認すべき能力は大きく2つです。
試作・評価体制と並行対応の柔軟性
短期パイロット段階では、複数の蒸通面積、孔径、形状を組み合わせた試作ロットを迅速に準備できるかが重要です。サプライヤーが自社内に評価ラボを持ち、加熱テスト、漏れテスト、臭い保持性測定などを並行実施できる体制にあるかを確認します。特に、設計変更時の短納期対応実績があれば、市場投入スケジュールの圧縮が見込めます。
衛生・品質管理の認証と監査対応
食品用包装材料であるため、ISO 9001やFSSC 22000などの認証取得状況、原材料の食品衛生法適合確認、製造環境の清浄度レベルをあらかじめ確認します。量産導入後に監査が必要になった際、対応体制が整っているかも判断材料となります。
試作期間とコスト、納期の目安
短期パイロットの標準的なフロー
初期提案から量産化判定まで、通常8~12週間を見込むのが実務的です。詳細は以下の通りです。
- 要件整理と初期提案(1~2週間):容器形状、食品特性、加熱条件をサプライヤーと共有し、推奨される蒸通フィルム仕様の初期案を受け取ります。
- 試作サンプル製造(2~3週間):複数の蒸通パターン(孔径、形状、配置など)を含むサンプルロット(通常100~500枚)を製造します。
- 社内評価(2~3週間):温度分布測定、漏れテスト、臭い保持性測定を実施し、設計の合否判定を行います。
- 設計調整と追試(2~3週間):初期案で課題があった場合、蒸通面積やフィルム素材の変更を検討し、追加試作で確認します。
- 量産化準備(1~2週間):金型調整、工程内検査項目の確定、包装ラインテストの実施。
見積もりで確認すべき項目
サプライヤーからの提案時に、以下の費目を明確にしておくことで、後出し費用を避けられます。
- 初期試作費用(設計料、金型修正、サンプル製造、小ロット評価)
- 材料費単価(ロット数ごとの段階的低減見込み、最小発注量)
- 評価サービス費用(加熱テスト、漏れテスト、分析測定の有無と範囲)
- 納期(通常サンプルと短納期ロットの料金差)
- 量産移行時の追加金型費や初期段階の歩留まり低下に対する対応方針
製造準備での留意点と導入前チェックリスト
量産前の最終確認として、以下を整理します。
- 歩留まり予測:試作段階での不良率をもとに、量産初期3か月の予測歩留まりを設定し、在庫管理計画に反映させます。
- 工程内検査項目:蒸通孔の目視確認、フィルム厚さの測定、蒸気透過性の抜き取り試験を定期的に実施する頻度と基準を確定します。
- 包装ラインへの適合性:既存の充填機、密閉機械、検査装置が新フィルムに対応可能か事前調整を行い、試験運転で問題がないことを確認します。
サプライヤーとの並行で、設計部門は耐熱表示の文言、食品衛生法上の加熱条件の明記、法務部門は表示責任の所在確認を進めておくことで、市場投入時のトラブルを未然に防げます。
小型カップ・複数形態への柔軟な適用
小型カップや複数の食品形態に対応させる場合、蒸通設計の基本原理は変わりませんが、実装時の優先順位や調整ポイントが異なります。設計段階での判断基準を明確にしておくことが、試作の効率化と量産移行後のトラブル防止につながります。
小型カップの加熱特性と蒸通配置の最適化
小型カップ(50~150mL程度)は、容積に対して表面積の比率が大きいため、加温速度が相対的に速くなります。一方、蒸気の充満均一性を確保しにくくなるという課題を生じます。大型トレーと同じ蒸通密度を適用すると、局部的に蒸気が過剰となり、液漏れや過度な加温を招きやすくなるためです。
対策として、蒸通孔の配置位置と面積を容器のサイズに合わせて調整します。熱が最後に到達する部位(底面や隅部)に優先的に配置することが効果的です。試作段階で複数パターン(孔径0.3~0.5mm、間隔3~5mm等)を準備し、温度分布測定で最適点を見つけることが実務的です。
複数形態への適用可否判定と形態別設計
液体のみの製品、野菜や肉などの具材が混在する製品、冷凍品など、食品の物性によって加熱挙動が大きく異なります。事前に形態別の加熱試験を実施し、対応可能な範囲を明定することが重要です。
液体製品は比較的対応しやすく、標準的な蒸通設計で十分です。一方、具材混載品では具と液の温度差が生じやすいため、蒸通面積をやや増加させ、蒸気充満性を優先します。冷凍品は解凍時の水分浸出が多いため、密封強度と漏れ防止を強化する必要があり、蒸通設計と併せて防水層の厚さ確認が欠かせません。複数形態に対応する場合は、最も厳しい条件(例:冷凍具材混載)を基準に設計し、他形態では性能上の余裕が生まれる設計とすることで、柔軟性を確保できます。
小ロット試作と消費者評価の活用
販促テストや期間限定商品では、小ロット(数百~数千個)での試作品配布が効果的です。このとき、試作品の設計段階から評価目的を明確にしておくことが、後続の設計調整を効率化します。
加熱ムラの評価を目的とする場合は、複数の蒸通パターンを少量ずつ製造し、消費者の加熱後の食感・温度感を定性的にヒアリングすることで、定量測定では見落とされやすい実使用上の課題を捉えられます。液漏れ・臭い対策の評価では、想定流通期間と保管条件を明確にして試作品を配布し、劣化を含めた実地評価を実施することが重要です。スケールアップ時には、試作段階での蒸通孔径や配置パターンから、量産機で再現しやすいパターンへの微調整が必要になる場合が多くあります。